L’ASTM A578 (ASME SA-578) est la norme de contrôle par ultrasons en incidence normale, par réflexion, des tôles laminées en acier au carbone et allié de 10 mm (3/8 in) et plus. Elle détecte les discontinuités internes parallèles à la surface – dédoublures et, pour les tôles plaquées, zones où le placage n’est pas lié – et définit trois niveaux d’acceptation : A, B et C. Les spécifications de tôles plaquées ASME SA-263, SA-264 et SA-265 y renvoient pour le contrôle de la liaison, c’est pourquoi presque toutes les commandes de tôles plaquées mentionnent l’A578.
Ce que couvre la norme
- Méthode : ultrasons en incidence normale (0°) par réflexion, au contact ou en immersion.
- Matériau : tôles laminées en acier au carbone et allié de 10 mm (3/8 in) et plus.
- Ce qu’elle détecte : les discontinuités parallèles aux surfaces de laminage, comme les dédoublures ou une interface de placage non liée.
- Niveau par défaut : le niveau B s’applique sauf accord contraire entre acheteur et fabricant.
Matériel et balayage
Le traducteur mesure 25 ou 30 mm (1 ou 1⅛ in) de diamètre ou 25 mm de côté ; les systèmes multiéléments sont admis avec une ouverture active équivalente. Une fréquence nominale de 2,25 MHz est recommandée, et 5 MHz peuvent être nécessaires pour les tôles de moins de 20 mm. L’appareil est réglé pour que le premier écho de fond d’une zone saine atteigne 50 à 90 % de l’écran.
| Option de balayage | Schéma |
|---|---|
| Quadrillage | Lignes continues perpendiculaires espacées de 225 mm (9 in) nominal |
| Passes transversales | Passes continues parallèles, transversales à l’axe principal de la tôle, tous les 100 mm (4 in) |
| Passes longitudinales | Passes continues parallèles à l’axe principal, tous les 75 mm (3 in) ou moins |
| Rives | Une passe supplémentaire à moins de 50 mm (2 in) de toutes les rives |
| Couverture 100 % | Exigence complémentaire S1 – balayage continu de toute la surface |
Ce qui est enregistré
- Toute discontinuité provoquant une perte totale de l’écho de fond.
- Pour les tôles de 20 mm (3/4 in) et plus : toute indication d’au moins 50 % de l’écho de fond initial accompagnée d’une perte de 50 % de l’écho de fond.
- Lorsqu’une indication à enregistrer est trouvée sur une ligne du quadrillage, la zone environnante est balayée et le contour marqué là où l’écho de fond et l’indication ont la même hauteur.
Niveaux d’acceptation A, B et C
| Niveau | Refusé lorsque | Usage typique |
|---|---|---|
| A | Une perte totale et continue de l’écho de fond avec des indications dans le même plan, qui ne peut être inscrite dans un cercle de 75 mm (3 in) ou de la moitié de l’épaisseur, la plus grande valeur étant retenue | Qualité générale des tôles |
| B (par défaut) | Comme le niveau A et, en plus, deux discontinuités plus petites ou davantage plus proches l’une de l’autre que le diamètre de la plus grande | Par défaut si aucun niveau n’est spécifié |
| C | Une perte totale et continue de l’écho de fond dans le même plan qui ne peut être inscrite dans un cercle de 25 mm (1 in) | Applications les plus exigeantes |
L’exigence complémentaire S2 durcit les règles pour les indications rapprochées, S4 demande un certificat de conformité et S8 ajoute l’étalonnage sur trous à fond plat pour les tôles de 100 mm (4 in) et plus.
L’A578 et les tôles plaquées
Pour les tôles plaquées, la liaison est jugée selon la spécification de la tôle plaquée. L’ASME SA-263 (aciers au chrome), la SA-264 (inox et duplex) et la SA-265 (alliages de nickel) imposent un contrôle par ultrasons des tôles de 10 mm et plus selon les méthodes de l’A578 et définissent les classes de qualité de la liaison :
| Classe de qualité | Plus grande zone non liée isolée | Zone non liée totale |
|---|---|---|
| Classe 1 | 25 mm (1 in) en plus grande dimension | ≤ 1 % de la surface plaquée |
| Classe 3 | 75 mm (3 in) en plus grande dimension | ≤ 3 % de la surface plaquée |
| Classe 5 | 58 cm² (9 in²) | ≤ 5 % de la surface plaquée |
Les tôles plaquées en métaux réactifs – titane, zirconium, tantale – relèvent de l’ASME SB-898, qui a ses propres exigences d’ultrasons (voir tôle plaquée titane). Indiquez sur la commande la norme de contrôle et la classe, par exemple « UT selon SA-578, qualité de liaison classe 1 selon SA-264, couverture 100 % ».
Comment Shockwave contrôle les tôles plaquées
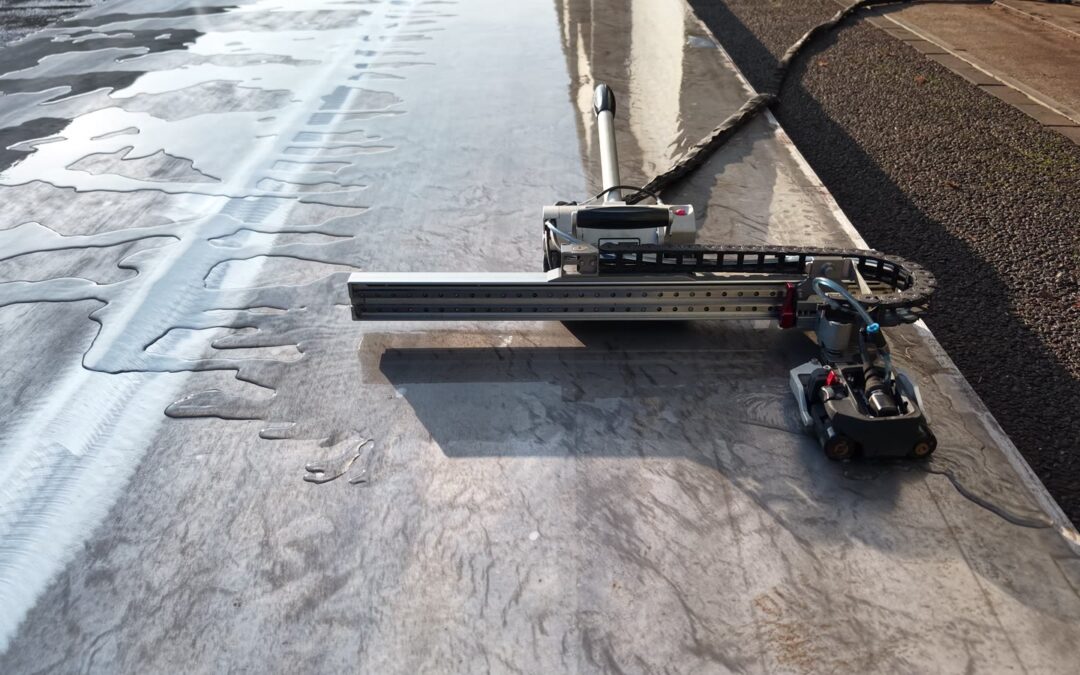
Chaque tôle de production est contrôlée sur 100 % de la surface liée par ultrasons multiéléments automatisés, quelle que soit la classe commandée. Le contrôle suit une procédure écrite de Shockwave, qualifiée selon l’ASME Section V (articles 5 et 23), avec des critères d’acceptation selon les ASTM A263, A264, A265, A578, B432 et B898, l’EN 10160, la SEL 072 et les règles DNV et Lloyd’s Register pour les joints de transition. La procédure est approuvée par un examinateur de niveau 3 ISO 9712 / ASNT et les contrôles sont réalisés par du personnel certifié UT niveau 2. Les résultats figurent sur le certificat de contrôle, et les inspecteurs tiers sont les bienvenus.
Voir nos certifications et documents, toute la gamme de tôles plaquées, ou envoyez votre spécification via notre page de contact.
Questions fréquentes
Qu’est-ce que l’ASTM A578 ?
L’ASTM A578 (ASME SA-578) est la norme de contrôle par ultrasons en incidence normale, par réflexion, des tôles laminées en acier au carbone et allié de 10 mm et plus. Elle détecte les dédoublures et autres discontinuités parallèles à la surface et définit les niveaux d’acceptation A, B et C.
Quels sont les niveaux d’acceptation de l’A578 ?
Le niveau A refuse une perte totale et continue de l’écho de fond qui ne peut être inscrite dans un cercle de 75 mm ou de la moitié de l’épaisseur ; le niveau B ajoute une règle pour les indications rapprochées et s’applique par défaut ; le niveau C refuse toute zone de ce type plus grande qu’un cercle de 25 mm.
L’A578 est-elle utilisée pour les tôles plaquées ?
Oui. Les ASME SA-263, SA-264 et SA-265 imposent un contrôle par ultrasons des tôles plaquées de 10 mm et plus selon les méthodes de l’A578, la liaison étant jugée selon la classe de qualité 1, 3 ou 5.
L’A578 impose-t-elle un balayage à 100 % ?
Non. La norme balaie selon un quadrillage ou des passes parallèles ; la couverture à 100 % est l’exigence complémentaire S1. Shockwave contrôle en standard 100 % de la surface liée de chaque tôle plaquée.
Quelle fréquence utilise-t-on pour le contrôle selon l’A578 ?
Une fréquence nominale de 2,25 MHz est recommandée ; 5 MHz peuvent être nécessaires pour les tôles de moins de 20 mm.
Rédigé par Joeri Hofstede, PDG de Shockwave Metalworking Technologies — spécialistes du soudage par explosion sous vide depuis 1985.