ASTM A578 (ASME SA-578) ist die Norm für die Ultraschallprüfung von gewalzten Blechen aus unlegiertem und legiertem Stahl ab 10 mm (3/8 in) mit Senkrechteinschallung im Impuls-Echo-Verfahren. Sie findet innere Fehler parallel zur Oberfläche – Dopplungen und bei plattierten Blechen ungebundene Bereiche der Auflage – und definiert drei Zulässigkeitsstufen: A, B und C. Die Spezifikationen für plattierte Bleche ASME SA-263, SA-264 und SA-265 verweisen für die Prüfung der Bindung auf sie, deshalb steht A578 in fast jeder Bestellung plattierter Bleche.
Geltungsbereich der Norm
- Verfahren: Senkrechteinschallung (0°) im Impuls-Echo-Verfahren, Kontakt- oder Tauchtechnik.
- Werkstoff: gewalzte Bleche aus unlegiertem und legiertem Stahl ab 10 mm (3/8 in).
- Was sie findet: Fehler parallel zu den Walzoberflächen, etwa Dopplungen oder eine ungebundene Plattierungsgrenzfläche.
- Standardstufe: Stufe B, sofern Besteller und Hersteller nichts anderes vereinbaren.
Prüftechnik und Prüfraster
Der Prüfkopf hat 25 oder 30 mm (1 oder 1⅛ in) Durchmesser oder ist 25 mm quadratisch; Phased-Array-Systeme sind mit gleichwertiger aktiver Apertur zulässig. Empfohlen wird eine Nennfrequenz von 2,25 MHz, bei Blechen unter 20 mm können 5 MHz nötig sein. Das Gerät wird so eingestellt, dass das erste Rückwandecho in einem fehlerfreien Bereich 50–90 % der Bildschirmhöhe erreicht.
| Prüfoption | Raster |
|---|---|
| Gitterraster | Durchgehende senkrecht zueinander verlaufende Linien im Nennabstand von 225 mm (9 in) |
| Querspuren | Durchgehende parallele Spuren quer zur Blechhauptachse im Abstand von 100 mm (4 in) |
| Längsspuren | Durchgehende parallele Spuren entlang der Hauptachse im Abstand von 75 mm (3 in) oder weniger |
| Ränder | Eine zusätzliche Spur innerhalb von 50 mm (2 in) zu allen Blechrändern |
| 100 % Abdeckung | Zusatzanforderung S1 – lückenlose Prüfung der gesamten Oberfläche |
Was registriert wird
- Jede Anzeige mit vollständigem Verlust des Rückwandechos.
- Bei Blechen ab 20 mm (3/4 in): jede Anzeige von mindestens 50 % des ersten Rückwandechos, die mit einem Rückwandechoverlust von 50 % einhergeht.
- Wird auf einer Rasterlinie eine registrierpflichtige Anzeige gefunden, wird der umgebende Bereich geprüft und die Grenze markiert, an der Rückwandecho und Anzeige gleich hoch sind.
Zulässigkeitsstufen A, B und C
| Stufe | Unzulässig, wenn | Typischer Einsatz |
|---|---|---|
| A | Ein durchgehender vollständiger Rückwandechoverlust mit Anzeigen in derselben Ebene, der nicht in einen Kreis von 75 mm (3 in) oder der halben Blechdicke – der größere Wert – passt | Allgemeine Blechqualität |
| B (Standard) | Wie Stufe A und zusätzlich zwei oder mehr kleinere Fehler, deren Abstand kleiner ist als der Durchmesser des größeren | Standard, wenn keine Stufe angegeben ist |
| C | Ein durchgehender vollständiger Rückwandechoverlust in derselben Ebene, der nicht in einen Kreis von 25 mm (1 in) passt | Höchste Anforderungen |
Die Zusatzanforderung S2 verschärft die Regeln für eng beieinanderliegende Anzeigen, S4 verlangt eine Konformitätsbescheinigung und S8 ergänzt die Justierung mit Flachbodenbohrungen für Bleche ab 100 mm (4 in).
A578 und plattierte Bleche
Bei plattierten Blechen wird die Bindung nach der jeweiligen Spezifikation bewertet. ASME SA-263 (Chromstähle), SA-264 (austenitischer Edelstahl und Duplex) und SA-265 (Nickellegierungen) verlangen für Bleche ab 10 mm eine Ultraschallprüfung nach den Verfahren der A578 und definieren die Bindungsklassen:
| Bindungsklasse | Größte einzelne ungebundene Fläche | Ungebundene Fläche gesamt |
|---|---|---|
| Klasse 1 | 25 mm (1 in) größte Ausdehnung | ≤ 1 % der plattierten Fläche |
| Klasse 3 | 75 mm (3 in) größte Ausdehnung | ≤ 3 % der plattierten Fläche |
| Klasse 5 | 58 cm² (9 in²) | ≤ 5 % der plattierten Fläche |
Plattierte Bleche aus reaktiven Metallen – Titan, Zirkonium, Tantal – fallen unter ASME SB-898 mit eigenen Ultraschallanforderungen (siehe titanplattiertes Blech). Geben Sie in der Bestellung sowohl die Prüfnorm als auch die Klasse an, zum Beispiel „UT nach SA-578, Bindungsklasse 1 nach SA-264, 100 % Abdeckung“.
So prüft Shockwave plattierte Bleche
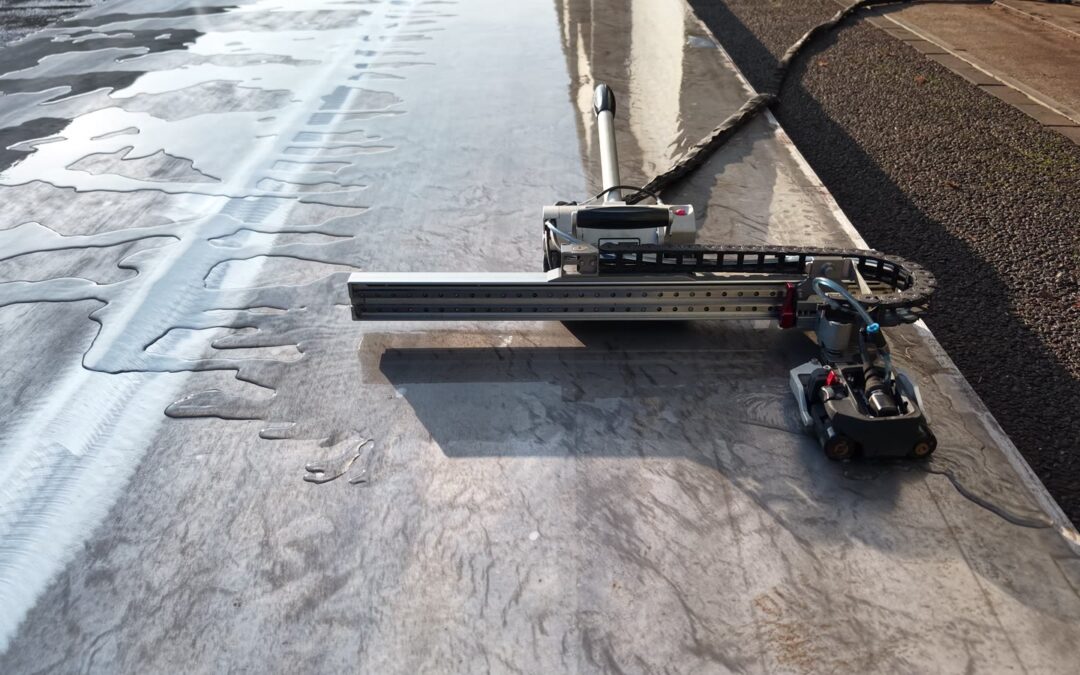
Jedes Produktionsblech wird unabhängig von der bestellten Klasse auf 100 % der Bindefläche mit automatisierter Phased-Array-Ultraschalltechnik geprüft. Grundlage ist eine schriftliche Shockwave-Prüfanweisung, qualifiziert nach ASME Section V (Artikel 5 und 23), mit Zulässigkeitskriterien nach ASTM A263, A264, A265, A578, B432 und B898, EN 10160, SEL 072 sowie den DNV- und Lloyd’s-Register-Regeln für Übergangsverbindungen. Die Anweisung ist von einem Prüfer der Stufe 3 nach ISO 9712 / ASNT freigegeben, geprüft wird von zertifiziertem Personal der UT-Stufe 2. Die Ergebnisse stehen im Prüfzeugnis, Abnahmen durch Dritte sind willkommen.
Siehe unsere Zertifizierungen und Dokumentation, das gesamte Programm an plattierten Blechen, oder senden Sie uns Ihre Spezifikation über unsere Kontaktseite.
Häufig gestellte Fragen
Was ist ASTM A578?
ASTM A578 (ASME SA-578) ist die Norm für die Ultraschallprüfung gewalzter Bleche aus unlegiertem und legiertem Stahl ab 10 mm mit Senkrechteinschallung im Impuls-Echo-Verfahren. Sie findet Dopplungen und andere Fehler parallel zur Oberfläche und definiert die Zulässigkeitsstufen A, B und C.
Welche Zulässigkeitsstufen hat A578?
Stufe A lehnt einen durchgehenden vollständigen Rückwandechoverlust ab, der nicht in einen Kreis von 75 mm oder der halben Blechdicke passt; Stufe B ergänzt eine Regel für eng beieinanderliegende Anzeigen und ist der Standard; Stufe C lehnt jeden solchen Bereich ab, der größer als ein Kreis von 25 mm ist.
Wird A578 für plattierte Bleche verwendet?
Ja. ASME SA-263, SA-264 und SA-265 verlangen für plattierte Bleche ab 10 mm eine Ultraschallprüfung nach den Verfahren der A578; die Bindung wird nach Klasse 1, 3 oder 5 bewertet.
Verlangt A578 eine 100-%-Prüfung?
Nein. Die Norm prüft entlang eines Rasters oder paralleler Spuren; 100 % Abdeckung ist die Zusatzanforderung S1. Shockwave prüft standardmäßig 100 % der Bindefläche jedes plattierten Blechs.
Welche Frequenz wird für die Prüfung nach A578 verwendet?
Empfohlen wird eine Nennfrequenz von 2,25 MHz; bei Blechen unter 20 mm können 5 MHz nötig sein.
Verfasst von Joeri Hofstede, CEO von Shockwave Metalworking Technologies – Spezialisten für Vakuum-Sprengschweißen seit 1985.