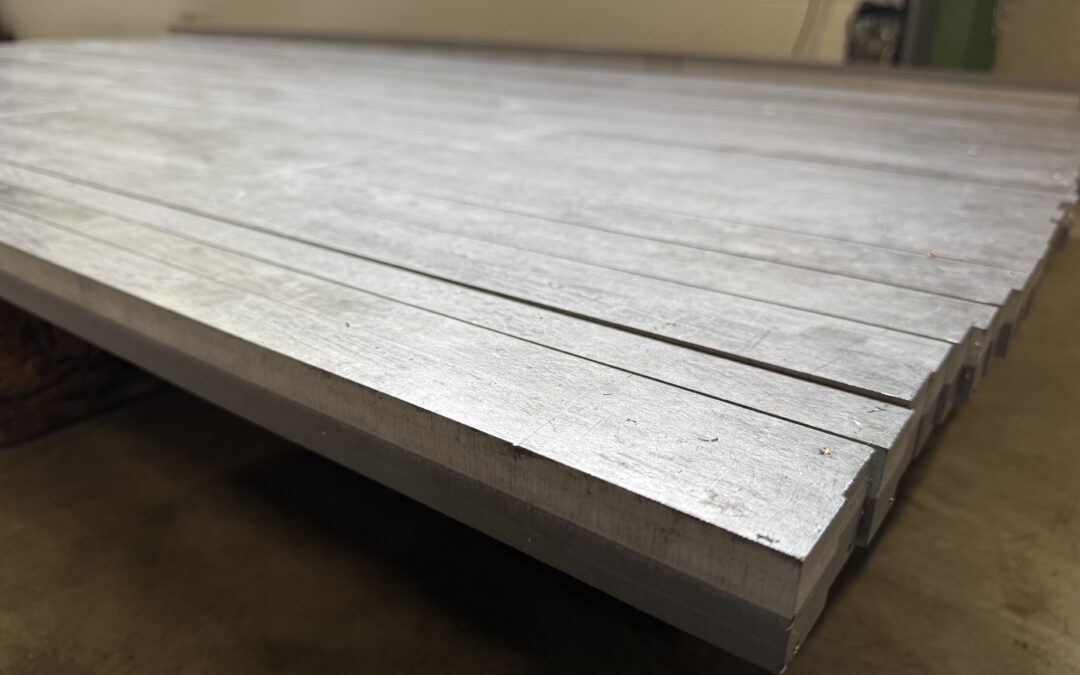
Une tôle plaquée inox est une tôle en acier au carbone ou faiblement allié dont une face est revêtue d’une couche d’acier inoxydable liée de façon permanente. Le matériau de base reprend la pression et les charges mécaniques ; la couche inox, de quelques millimètres seulement, est la seule partie en contact avec le fluide de procédé. Vous bénéficiez de la résistance à la corrosion de l’inox massif là où elle compte, et partout ailleurs de la résistance, de la soudabilité et du prix de l’acier au carbone. Les tôles plaquées inox sont aussi appelées tôles colaminées, acier plaqué inox ou tôles bimétalliques.
Nuances d’inox et matériaux de base
| Élément | Choix courant |
|---|---|
| Placage austénitique | 304L, 316L, 317L, 321, 347, 904L |
| Placage duplex | Duplex 2205, super duplex 2507 |
| Placage ferritique / martensitique | 410S, 405 (selon ASME SA-263) |
| Matériau de base | SA516 Gr. 60/70, P265GH / P355, aciers résistants au HIC et normalisés, aciers Cr-Mo SA387, pièces forgées SA266 / SA350 |
| Spécification de la tôle plaquée | ASME SA-264 (austénitiques et duplex), SA-263 (aciers au chrome), EN 13445-2 plus la spécification du client |
| Formats | Tôles planes, disques, plaques tubulaires et flans pour fonds ; tôles jusqu’à 60 m² et 50 tonnes |
Les nuances bas carbone « L » sont le choix habituel, car elles ne se sensibilisent pas lorsque la tôle plaquée subit le traitement thermique avec l’appareil. Voir toutes les combinaisons de matériaux pour tôles plaquées.
Comment fabrique-t-on la tôle plaquée inox ?
Il existe trois procédés : le plaquage par laminage en aciérie, le rechargement par soudage et le plaquage par explosion. La tôle plaquée par laminage est économique pour de gros tonnages en dimensions standard. Le plaquage par explosion convient mieux aux bases épaisses, aux pièces forgées, aux plaques tubulaires, aux nuances duplex, aux délais courts et aux petites quantités ; il lie tout rapport d’épaisseurs sans modifier les propriétés de l’acier de base. Comparez les procédés dans plaquage par explosion, par laminage ou rechargement.
Shockwave fabrique ses tôles plaquées inox par soudage par explosion sous vide : la couche inox est projetée sur l’acier dans une chambre à vide, ce qui limite l’oxydation à l’interface et donne une liaison continue et homogène.
Normes et essais
L’ASME SA-264 fixe une résistance minimale au cisaillement de la liaison de 140 MPa (20 ksi) et un contrôle par ultrasons selon la classe d’intégrité de liaison 1, 3 ou 5, choisie par l’acheteur. Chez Shockwave, chaque tôle de production fait en outre l’objet :
- d’un contrôle par ultrasons multiéléments automatisé de 100 % de la surface liée
- d’essais de cisaillement et de traction dans l’épaisseur sur un témoin poinçonné et tracé, également après traitement thermique simulé si spécifié
- d’essais de pliage endroit, de côté et à 180° sans décollement
- d’un PMI (XRF) et d’une filiation de dureté
- d’une inspection par tierce partie ou société de classification sur demande (LR, DNV, ABS et autres)
Soudage et fabrication
La tôle plaquée inox se roule, se forme et se soude comme l’acier au carbone, avec une règle : ne jamais déposer de métal d’apport en acier au carbone sur la couche inox. On soude d’abord la base avec un mode opératoire pour acier au carbone, puis on reconstitue le placage avec une couche tampon (par exemple 309L ou 309LMo) et une passe de finition adaptée à la nuance du placage (308L, 316L ou 2209 pour le duplex). Détails dans comment souder des tôles plaquées.
Où utilise-t-on la tôle plaquée inox ?
- Appareils à pression, colonnes et réacteurs des raffineries et des usines chimiques et pétrochimiques : voir placage des appareils à pression
- Échangeurs de chaleur : plaques tubulaires et fonds de boîte
- Industrie pharmaceutique et agroalimentaire : cuves et réservoirs où la pureté du produit compte
- Dessalement et désulfuration des fumées : équipements plaqués duplex et super duplex en milieu chloruré
- Pâte et papier : lessiveurs et équipements de blanchiment
Tôle plaquée inox ou inox massif ?
Pour les parois minces, l’inox massif est le plus simple. À mesure que l’épaisseur augmente, la tôle plaquée inox devient nettement moins chère que l’inox massif, et l’économie croît avec l’épaisseur : seule la couche anticorrosion est alliée, le reste est en acier au carbone. Les tôles plaquées conduisent en outre mieux la chaleur que l’inox massif et permettent un calcul avec les contraintes admissibles plus élevées de l’acier de base.
Besoin d’une offre ? Envoyez-nous les nuances de base et de placage, les épaisseurs, les dimensions et la quantité via notre page de contact, ou découvrez nos tôles plaquées.
Questions fréquentes
Qu’est-ce qu’une tôle plaquée inox ?
Une tôle en acier au carbone ou faiblement allié dont une face est revêtue d’une couche d’acier inoxydable liée métallurgiquement. L’acier reprend les charges, la couche inox résiste à la corrosion.
Quelle norme couvre la tôle plaquée inox ?
L’ASME SA-264 (ASTM A264) couvre les tôles d’acier plaquées d’inox au chrome-nickel et duplex. Les placages en acier au chrome comme le 410S relèvent de la SA-263. En Europe, les tôles plaquées sont aussi utilisées selon l’EN 13445-2.
Quelle est la résistance minimale au cisaillement de la liaison ?
L’ASME SA-264 exige une résistance minimale au cisaillement de 140 MPa (20 ksi) entre le placage et l’acier de base.
Quelle est l’épaisseur de la couche inox ?
Généralement quelques millimètres, choisis pour couvrir la surépaisseur de corrosion. Shockwave lie des couches inox de 1 à 50 mm, par exemple des couches plus épaisses pour des plaques tubulaires usinées.
Comment souder une tôle plaquée inox ?
Souder d’abord la base en acier au carbone, puis reconstituer le placage avec une couche tampon comme le 309L et une passe de finition adaptée à la nuance du placage. Ne jamais déposer de métal d’apport en acier au carbone côté inox.
La tôle plaquée inox est-elle moins chère que l’inox massif ?
Pour les parois plus épaisses, généralement oui, car seule la couche anticorrosion est en inox. L’économie augmente avec l’épaisseur de paroi.
Rédigé par Joeri Hofstede, PDG de Shockwave Metalworking Technologies — spécialistes du soudage par explosion sous vide depuis 1985.