ASTM A578 (ASME SA-578) es la norma de inspección por ultrasonidos de haz recto y pulso-eco de chapas laminadas de acero al carbono y aleado de 10 mm (3/8 in) o más. Detecta discontinuidades internas paralelas a la superficie (laminaciones y, en placa revestida, zonas en las que el revestimiento no está unido) y define tres niveles de aceptación: A, B y C. Las especificaciones de placa revestida ASME SA-263, SA-264 y SA-265 remiten a ella para comprobar la unión, por eso casi todos los pedidos de placa revestida mencionan la A578.
Qué cubre la norma
- Método: ultrasonidos de haz recto (0°) por pulso-eco, por contacto o inmersión.
- Material: chapas laminadas de acero al carbono y aleado de 10 mm (3/8 in) o más.
- Qué detecta: discontinuidades paralelas a las superficies de laminación, como laminaciones o una interfase de revestimiento no unida.
- Nivel por defecto: se aplica el Nivel B salvo acuerdo distinto entre comprador y fabricante.
Equipo y barrido
El palpador tiene 25 o 30 mm (1 o 1⅛ in) de diámetro o 25 mm de lado; se admiten sistemas phased array con una apertura activa equivalente. Se recomienda una frecuencia nominal de 2,25 MHz, y en chapas de menos de 20 mm pueden ser necesarios 5 MHz. El equipo se ajusta para que el primer eco de fondo en una zona sana esté entre el 50 y el 90 % de la pantalla.
| Opción de barrido | Patrón |
|---|---|
| Cuadrícula | Líneas continuas perpendiculares a una distancia nominal de 225 mm (9 in) |
| Trayectorias transversales | Trayectorias continuas paralelas, transversales al eje principal de la chapa, cada 100 mm (4 in) |
| Trayectorias longitudinales | Trayectorias continuas paralelas al eje principal, cada 75 mm (3 in) o menos |
| Bordes | Una trayectoria adicional a menos de 50 mm (2 in) de todos los bordes |
| Cobertura 100 % | Requisito suplementario S1: barrido continuo de toda la superficie |
Qué se registra
- Toda discontinuidad que produzca una pérdida total del eco de fondo.
- En chapas de 20 mm (3/4 in) o más: toda indicación de al menos el 50 % del eco de fondo inicial acompañada de una pérdida del 50 % del eco de fondo.
- Si se encuentra una indicación registrable en una línea de la cuadrícula, se barre la zona circundante y se marca el contorno donde el eco de fondo y la indicación tienen la misma altura.
Niveles de aceptación A, B y C
| Nivel | Se rechaza cuando | Uso típico |
|---|---|---|
| A | Una pérdida total y continua del eco de fondo con indicaciones en el mismo plano que no cabe en un círculo de 75 mm (3 in) o de la mitad del espesor, lo que sea mayor | Calidad general de chapa |
| B (por defecto) | Como el Nivel A y, además, dos o más discontinuidades menores más próximas entre sí que el diámetro de la mayor | Por defecto si no se especifica nivel |
| C | Una pérdida total y continua del eco de fondo en el mismo plano que no cabe en un círculo de 25 mm (1 in) | Aplicaciones más exigentes |
El requisito suplementario S2 endurece las reglas para indicaciones próximas, S4 exige un certificado de conformidad y S8 añade la calibración con agujeros de fondo plano para chapas de 100 mm (4 in) o más.
La A578 y las placas revestidas
En placa revestida, la unión se evalúa según la especificación de la placa revestida. ASME SA-263 (aceros al cromo), SA-264 (inoxidables y dúplex) y SA-265 (aleaciones de níquel) exigen inspeccionar por ultrasonidos las placas de 10 mm o más según los métodos de la A578 y definen las clases de calidad de la unión:
| Clase de calidad | Mayor zona no unida individual | Zona no unida total |
|---|---|---|
| Clase 1 | 25 mm (1 in) en su mayor dimensión | ≤ 1 % de la superficie revestida |
| Clase 3 | 75 mm (3 in) en su mayor dimensión | ≤ 3 % de la superficie revestida |
| Clase 5 | 58 cm² (9 in²) | ≤ 5 % de la superficie revestida |
Las placas revestidas de metales reactivos (titanio, circonio, tántalo) siguen ASME SB-898, con sus propios requisitos de ultrasonidos (vea placa revestida de titanio). Indique en el pedido tanto la norma de inspección como la clase, por ejemplo «UT según SA-578, calidad de unión Clase 1 según SA-264, cobertura 100 %».
Cómo inspecciona Shockwave la placa revestida
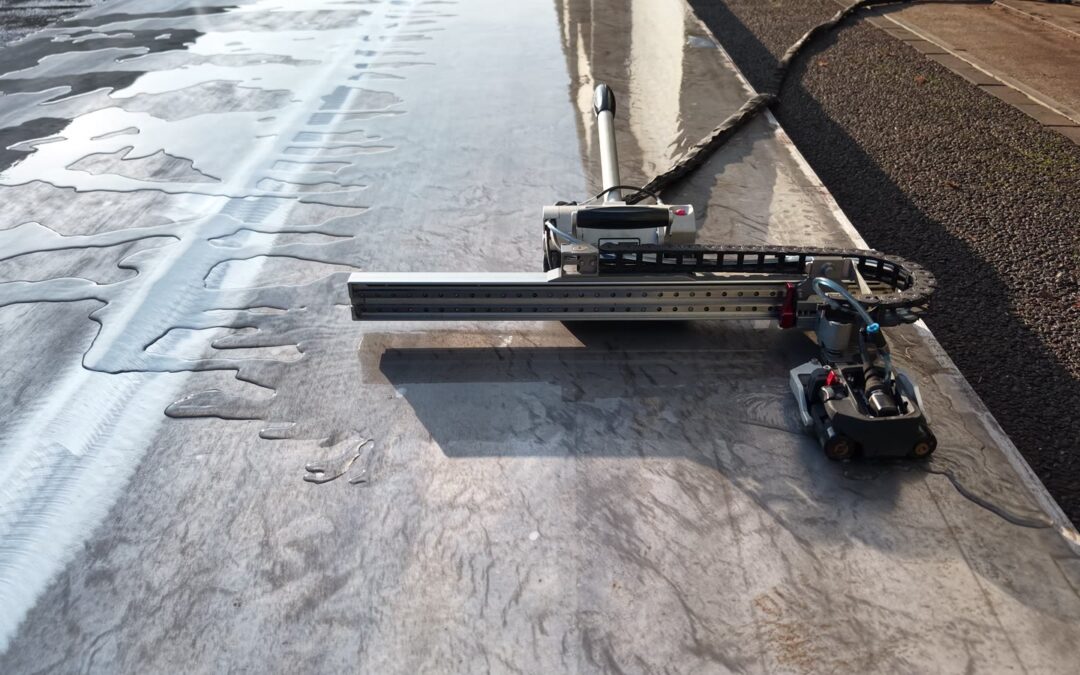
Cada placa de producción se inspecciona en el 100 % de la superficie unida con equipos automatizados de ultrasonidos phased array, sea cual sea la clase pedida. El trabajo sigue un procedimiento escrito de Shockwave, cualificado según ASME Sección V (artículos 5 y 23), con criterios de aceptación según ASTM A263, A264, A265, A578, B432 y B898, EN 10160, SEL 072 y las reglas de DNV y Lloyd’s Register para juntas de transición. El procedimiento está aprobado por un examinador de Nivel 3 ISO 9712 / ASNT y las inspecciones las realiza personal certificado de UT Nivel 2. Los resultados figuran en el certificado de inspección, y los inspectores externos son bienvenidos.
Vea nuestras certificaciones y documentación, la gama completa de placas revestidas, o envíe su especificación a través de nuestra página de contacto.
Preguntas frecuentes
¿Qué es ASTM A578?
ASTM A578 (ASME SA-578) es la norma de inspección por ultrasonidos de haz recto y pulso-eco de chapas laminadas de acero al carbono y aleado de 10 mm o más. Detecta laminaciones y otras discontinuidades paralelas a la superficie y define los niveles de aceptación A, B y C.
¿Cuáles son los niveles de aceptación de la A578?
El Nivel A rechaza una pérdida total y continua del eco de fondo que no cabe en un círculo de 75 mm o de la mitad del espesor; el Nivel B añade una regla para indicaciones próximas y es el nivel por defecto; el Nivel C rechaza cualquier zona así mayor que un círculo de 25 mm.
¿Se usa la A578 para placas revestidas?
Sí. ASME SA-263, SA-264 y SA-265 exigen inspeccionar por ultrasonidos las placas revestidas de 10 mm o más según los métodos de la A578, evaluando la unión según las clases de calidad 1, 3 o 5.
¿Exige la A578 un barrido del 100 %?
No. La norma barre en cuadrícula o en trayectorias paralelas; la cobertura del 100 % es el requisito suplementario S1. Shockwave inspecciona de serie el 100 % de la superficie unida de cada placa revestida.
¿Qué frecuencia se usa en la inspección según A578?
Se recomienda una frecuencia nominal de 2,25 MHz; en chapas de menos de 20 mm pueden necesitarse 5 MHz.
Escrito por Joeri Hofstede, CEO de Shockwave Metalworking Technologies, especialistas en soldadura por explosión al vacío desde 1985.