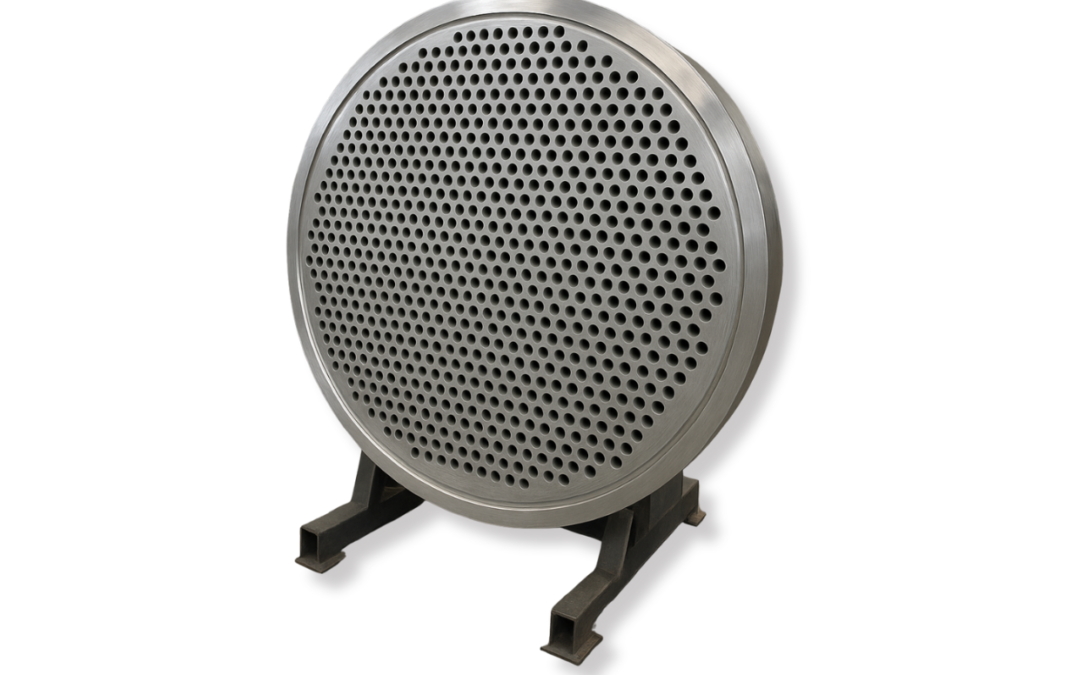
Una placa tubular de intercambiador de calor cumple dos funciones: soporta la diferencia de presión entre carcasa y tubos y resiste el fluido corrosivo con el que está en contacto. Por eso las placas tubulares se fabrican de tres maneras (aleación maciza, revestidas por explosión con una base de acero y una capa de aleación resistente a la corrosión, o con recargue por soldadura) y la elección depende del espesor, el diámetro, el fluido de proceso y el material de los tubos.
Tres formas de fabricar una placa tubular
| Aleación maciza | Revestida por explosión | Recargue por soldadura | |
|---|---|---|---|
| Construcción | Una sola aleación | Base de acero + placa de aleación unida | Base de acero + capas de aleación soldadas |
| Ideal para | Placas finas, diámetros pequeños, aleaciones baratas | Placas de espesor medio a muy grande, cualquier diámetro, aleaciones caras | Piezas pequeñas o complejas, reparaciones, tubuladuras |
| Superficie de aleación | Química completa | Química de forja completa, sin dilución | Dilución de hierro en las primeras capas |
| Planitud / distorsión | Buena | Planitud dentro de 1 mm/m (Shockwave) | El aporte térmico puede deformar; mecanizado adicional |
| Rango de espesores típico | Hasta unas decenas de mm | Base 10–500 mm, revestimiento 1–50 mm (Shockwave) | Pocos mm de recargue por pasada |
| Factor de coste | Peso de aleación | Acero base + capa fina de aleación | Horas de soldadura, capas, mecanizado |
Para una comparación detallada de los procesos de fabricación vea placa revestida por explosión, colaminada o con recargue por soldadura.
Elección del material base
- Chapa: SA516 Gr. 60/70 o P265GH / P355GH para la mayoría de intercambiadores de refinería, química y energía.
- Forjados: SA266 o SA350 LF2 (baja temperatura) para placas tubulares gruesas y diseños integrales.
- Alta temperatura / hidrógeno: aceros Cr-Mo como SA387 Gr. 11 o 22, o los forjados equivalentes.
La base se elige por resistencia, temperatura y soldabilidad a la carcasa o al cabezal; no está en contacto con el fluido del lado tubos cuando la placa tubular está revestida por ese lado.
Elección de la capa de revestimiento
| Capa de revestimiento | Servicio típico |
|---|---|
| Inoxidable 304L / 316L | Intercambiadores de refinería y químicos, calentadores de agua de alimentación |
| Dúplex 2205 / superdúplex 2507 | Enfriadores de agua de mar, corrientes con cloruros |
| Titanio Gr. 1 / Gr. 2 | Condensadores de agua de mar, desalación, PTA y cloro-álcali |
| Aleaciones de níquel 625, 825, C-276 | Gas ácido, servicio ácido, química agresiva |
| Cuproníquel 90/10 / 70/30 | Condensadores y enfriadores refrigerados con agua de mar |
La capa de revestimiento suele coincidir con el material de los tubos para poder soldarlos a ella: vea soldadura tubo-placa tubular en placas tubulares revestidas. Todas las combinaciones que fabricamos están en la página de combinaciones de materiales.
Puntos de diseño que conviene definir pronto
- Espesor: el espesor de la placa tubular resulta del cálculo a presión (TEMA y ASME Sección VIII o EN 13445), que hace el diseñador del intercambiador.
- Espesor de revestimiento: sobreespesor de corrosión más refrentado, ranuras de junta y profundidad de la soldadura tubo-placa. Lo habitual son unos pocos milímetros; se usan capas más gruesas para soldaduras de resistencia y caras mecanizadas.
- Caras revestidas: una cara (lado tubos) o ambas si los dos fluidos son corrosivos.
- Forma: discos o rectángulos, con o sin prolongación para atornillar o soldar a la carcasa.
- Ensayos: clase de calidad de la unión por ultrasonidos (vea inspección por ultrasonidos ASTM A578) y, si el intercambiador se va a tratar térmicamente, ensayos de unión tras un ciclo simulado.
¿Cuándo conviene la placa revestida?
Como regla general, cuanto más gruesa y grande sea la placa tubular y más cara la aleación, más ahorra una placa tubular revestida frente a la aleación maciza: la aleación es solo una capa fina y el acero soporta la carga. El revestimiento por explosión también es adecuado para placas tubulares de sustitución en paradas, porque no depende de los calendarios de laminación. El recargue por soldadura sigue siendo una buena opción para piezas pequeñas, formas especiales y reparaciones locales.
Shockwave suministra placas tubulares revestidas por explosión con espesores base de 10 a 500 mm, revestimientos de 1 a 50 mm y piezas únicas de hasta 50 toneladas, entregadas con planitud dentro de 1 mm/m e inspeccionadas al 100 % por ultrasonidos. Más información en nuestra página de revestimiento de placas tubulares, o envíe su plano a través de nuestra página de contacto.
Preguntas frecuentes
¿De qué materiales se fabrican las placas tubulares?
De acero al carbono o de baja aleación (SA516, P265GH/P355GH, forjados SA266 o SA350, aceros Cr-Mo) para la base resistente, y de una aleación resistente a la corrosión en el lado del fluido: inoxidable, dúplex, titanio, aleaciones de níquel o cuproníquel, ya sea maciza, revestida por explosión o con recargue por soldadura.
¿Qué diferencia hay entre una placa tubular revestida y una maciza?
Una placa tubular maciza es de una sola aleación. Una revestida tiene una base de acero que soporta la presión y una capa fina de aleación unida que resiste la corrosión, lo que ahorra aleación y coste en placas gruesas.
¿Es mejor el recargue por soldadura o el revestimiento por explosión para placas tubulares?
El revestimiento por explosión da una capa de aleación sin dilución, plana y uniforme de cualquier espesor en placas tubulares grandes. El recargue sirve para piezas pequeñas o complejas y reparaciones, pero añade aporte térmico, dilución de hierro y deformación.
¿Qué espesor debe tener el revestimiento de una placa tubular?
El suficiente para el sobreespesor de corrosión más el refrentado, las ranuras de junta y la soldadura tubo-placa. Lo habitual son unos pocos milímetros; Shockwave suministra revestimientos de 1 a 50 mm.
¿Qué material de placa tubular para agua de mar?
Titanio, dúplex o superdúplex, o cuproníquel son los revestimientos habituales para intercambiadores y condensadores refrigerados con agua de mar, normalmente acordes con el material de los tubos.
Escrito por Joeri Hofstede, CEO de Shockwave Metalworking Technologies, especialistas en soldadura por explosión al vacío desde 1985.