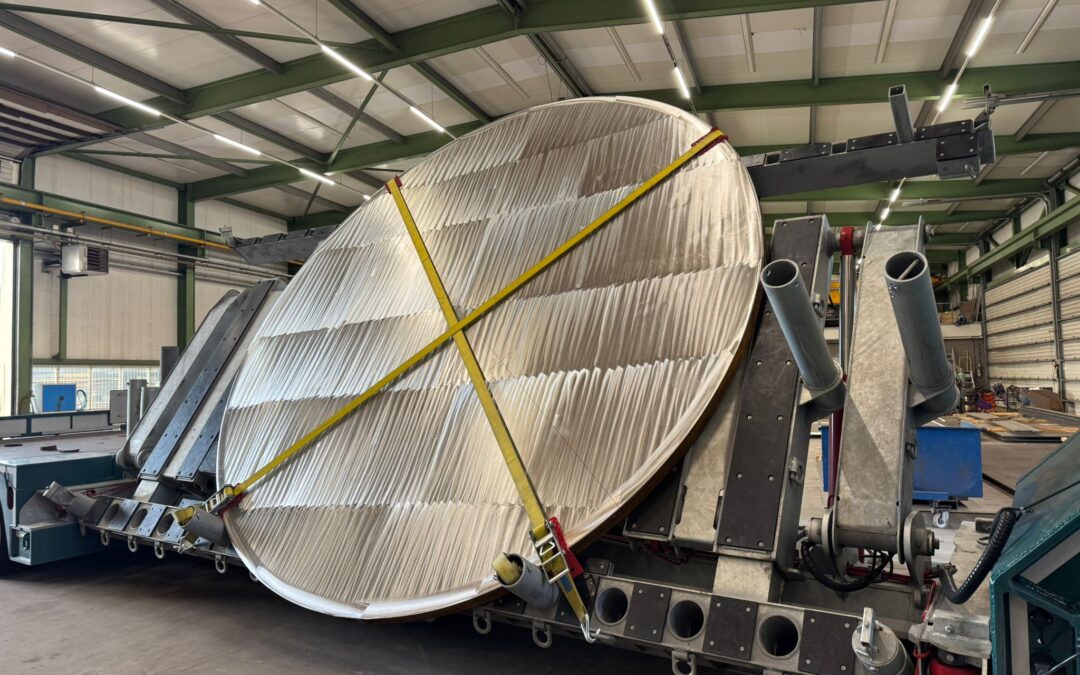
Las placas revestidas se sueldan en dos fases: primero el metal base (normalmente acero al carbono) con un material de aporte de acero al carbono adecuado y después el lado revestido con un aporte de aleación que restablece toda la resistencia a la corrosión, a menudo con una capa intermedia (buffer) entre ambos. La regla clave es mantener el aporte del metal base fuera de la capa de revestimiento, porque diluir la aleación destruye su resistencia a la corrosión. Los metales reactivos como el titanio no se pueden soldar al acero y se unen mediante tiras de cubierta.
1. Corte y preparación de bordes
- Corte por plasma, chorro de agua o mecanizado. Shockwave puede suministrar placas revestidas cortadas a medida por chorro de agua en su mesa de 10 × 4 m.
- Elija un diseño de junta que permita soldar primero la base desde el lado de la base, por ejemplo un chaflán en V o en X con la raíz en el lado de la base.
- Retire una franja estrecha del revestimiento (cut-back) junto a la raíz, donde la soldadura del metal base podría fundirlo.
- Limpie con cuidado el lado revestido: no use discos ni cepillos de acero al carbono sobre inoxidables o aleaciones de níquel.
2. Suelde primero el metal base
Suelde la base de acero al carbono con un aporte de acero al carbono y un procedimiento cualificado para el material base. No deje que la soldadura de acero al carbono llegue a la capa de revestimiento: la absorción de hierro provocaría grietas y reduciría la resistencia a la corrosión del lado aleado.
3. Suelde el lado revestido
Sobre la soldadura de la base, deposite una capa intermedia (buffer) con un aporte sobrealeado y termine con un aporte que coincida con la capa de revestimiento. Opciones típicas:
| Capa de revestimiento | Capa intermedia (buffer) | Capas de acabado |
|---|---|---|
| Acero inoxidable 304L / 316L | 309L / 309LMo | 308L / 316L |
| Dúplex 2205 | 309L o aporte dúplex | 2209 |
| Aleaciones de níquel (625, 825, C-276) | Aporte de aleación de níquel (p. ej. ERNiCrMo-3) | Aporte igual a la aleación de revestimiento |
| Cuproníquel | Aporte de níquel o CuNi 70/30 | Aporte de CuNi |
| Titanio, circonio | No soldables por fusión al acero: use tiras de cubierta (ver abajo) | — |
Los aportes son ejemplos; siga siempre los datos del fabricante de la placa revestida y un procedimiento de soldadura cualificado (WPS/PQR según ASME IX o ISO 15614).
4. Placas revestidas de titanio y otros metales reactivos
El titanio y el acero forman intermetálicos frágiles, por lo que la capa de titanio se retira de la junta, se suelda el acero y el hueco se cubre con una tira de cubierta de titanio soldada en ángulo solo al revestimiento de titanio, con protección total de argón. Unos pequeños orificios testigo en el acero permiten comprobar la estanqueidad del espacio inferior. Vea placas revestidas de titanio.
5. Tratamiento térmico y ensayos
- Tratamiento térmico post-soldadura (PWHT): siga el código del material base. La unión por explosión resiste un tratamiento térmico post-soldadura normal: Shockwave vuelve a ensayar probetas de la unión tras ciclos de PWHT simulados (p. ej. 620 °C durante 60–180 minutos).
- Ensayos: ultrasonidos de la unión junto a la soldadura, líquidos penetrantes en la soldadura del lado revestido y control de ferrita o PMI en soldaduras de inoxidable y aleaciones de níquel.
Más sobre placas revestidas, qué es una placa revestida y soldadura de metales disímiles.
Preguntas frecuentes
¿Cómo se suelda una placa revestida?
Suelde primero la base de acero al carbono con aporte de acero al carbono, manteniéndolo fuera de la capa de revestimiento. Después deposite una capa intermedia con un aporte sobrealeado y termine el lado revestido con un aporte igual a la aleación de revestimiento.
¿Qué aporte se usa para placas revestidas de inoxidable?
Normalmente 309L o 309LMo como capa intermedia sobre el acero al carbono, seguido de 308L o 316L para igualar el revestimiento inoxidable.
¿Se pueden soldar las placas revestidas de titanio?
El titanio no se puede soldar por fusión al acero. Se retira el revestimiento, se suelda el acero y se suelda una tira de cubierta de titanio sobre la junta, unida solo al revestimiento de titanio.
¿Resiste la unión por explosión el tratamiento térmico post-soldadura?
Sí. Shockwave ensaya probetas de la unión tras ciclos de PWHT simulados, por ejemplo 620 °C durante 60–180 minutos, para demostrar que la unión resiste la fabricación.
¿Por qué se suelda primero el metal base?
Para que el hierro de la soldadura de acero al carbono no diluya la capa de revestimiento, lo que reduciría su resistencia a la corrosión y podría provocar grietas.
Escrito por Joeri Hofstede, CEO de Shockwave Metalworking Technologies, especialistas en soldadura por explosión al vacío desde 1985.