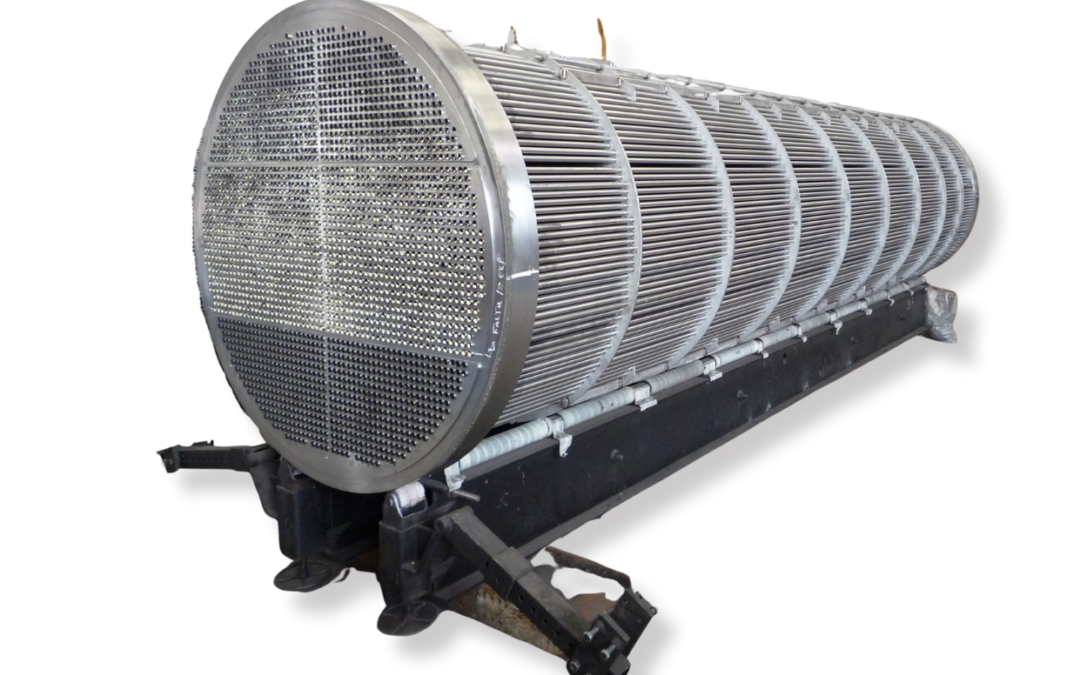
Beim Rohr-Rohrboden-Schweißen wird jedes Wärmetauscherrohr mit einer Dicht- oder Festigkeitsnaht mit dem Rohrboden verbunden, meist nach dem Einwalzen oder in Kombination damit. Bei einem plattierten Rohrboden werden die Rohre mit der korrosionsbeständigen Auflage verschweißt, nicht mit dem Stahl-Grundwerkstoff – deshalb entscheiden Auflagewerkstoff, Auflagedicke und die Bindungsqualität unter jeder Bohrung darüber, ob die Verbindung dicht bleibt.
Dichtnaht und Festigkeitsnaht
| Dichtnaht | Festigkeitsnaht | |
|---|---|---|
| Zweck | Dichtheit; die Last trägt die Walzverbindung | Trägt die Rohrlast (und dichtet) |
| Typische Ausführung | Kleine Kehlnaht oder Anschmelzen des Rohrendes | Größere Kehl- oder Fugennaht, bemessen auf die Rohrlast |
| Einwalzen | Für die Festigkeit erforderlich | Optional oder leicht, um den Spalt zu schließen |
| Typischer Einsatz | Mäßiger Druck und mäßige Temperatur | Hoher Druck oder hohe Temperatur, tödliche oder giftige Medien, zyklische Belastung |
Verbindungsart, Nahtgröße und Qualifizierung richten sich nach dem Regelwerk des Wärmetauschers – TEMA und ASME Section VIII (mit nach ASME Section IX qualifizierten Rohr-Rohrboden-Verfahren einschließlich Mock-up-Prüfungen) oder EN 13445 – und werden vom Konstrukteur des Wärmetauschers festgelegt.
Schweißverfahren
- Orbital-WIG (GTAW) ist der Standard: automatisch, reproduzierbar, mit oder ohne Zusatzdraht. Ohne Zusatz eignet es sich für dünnwandige Rohre und Dichtnähte; Zusatzdraht wird für Festigkeitsnähte und zur Steuerung der Chemie verwendet.
- Hand-WIG für Reparaturen, das Setzen von Stopfen und kleine Wärmetauscher.
- Zusatzwerkstoff passend zu Auflage und Rohr: zum Beispiel 308L/316L für austenitischen Edelstahl, 2209 für Duplex, ERNiCrMo-3 für Legierung 625 und Titan-Zusatz für Titan – Titanrohre werden immer mit einer Titanauflage verschweißt, nie mit Stahl.
Warum die Auflage entscheidend ist
- Auflagedicke: Naht und Wärmeeinflusszone müssen in der Auflage bleiben, ohne Aufmischung aus dem unlegierten Grundwerkstoff. Berücksichtigen Sie Nahttiefe plus Plandrehen, Dichtungsnuten und Bearbeitung. Für Dichtnähte reichen oft wenige Millimeter; Festigkeitsnähte und bearbeitete Flächen brauchen mehr. Shockwave liefert Auflagen von 1 bis 50 mm.
- Volle Legierungschemie: Eine sprengplattierte Auflage ist ein Walzblech mit der spezifizierten Chemie bis zur Bindezone. Eine auftraggeschweißte Fläche kann in den unteren Lagen Eisenaufmischung aufweisen – relevant, wenn Rohrnaht oder Plandrehen diese erreichen.
- Bindung unter jeder Bohrung: Bohren und Einwalzen belasten die Bindezone rund um jede Bohrung. Die Bindung muss durchgehend sein – Shockwave prüft vor der Auslieferung 100 % der Bindefläche mit automatisiertem Phased-Array-Ultraschall.
- Ebenheit: Ein ebener Rohrboden hält das Bohren genau und die Rohrenden für Orbitalschweißköpfe auf gleicher Höhe. Shockwave liefert Rohrböden mit einer Ebenheit innerhalb von 1 mm/m.
Typischer Ablauf
- Bohrungen bohren und reiben; Nuten bearbeiten.
- Rohrenden und Bohrungen reinigen; Rohre einsetzen und Überstand einstellen.
- Rohre heften oder leicht einwalzen, um sie zu fixieren.
- Schweißen (Orbital-WIG), dann auf Endmaß einwalzen – oder zuerst einwalzen und danach schweißen, wie im Verfahren qualifiziert.
- Prüfen: Sichtprüfung, Farbeindringprüfung der Nähte und Dichtheitsprüfung (Wasserdruck, Luft/Blasen oder Helium) wie spezifiziert.
Werkstoffkombinationen für geschweißte Rohrböden
| Auflage | Rohre | Typischer Einsatz |
|---|---|---|
| Edelstahl 304L / 316L | Edelstahl | Raffinerie- und Chemiewärmetauscher, Speisewasservorwärmer |
| Duplex 2205 / Super-Duplex 2507 | Duplex | Meerwasserkühler, chloridhaltige Prozessströme |
| Titan Gr. 1 / Gr. 2 | Titan | Meerwasserkondensatoren, Entsalzung, PTA und Chloralkali |
| Nickellegierungen 625, 825, C-276 | Nickellegierung | Sauergas, saure Medien, aggressive Chemie |
| Kupfer-Nickel 90/10 / 70/30 | Kupfer-Nickel | Meerwassergekühlte Kondensatoren und Kühler |
Mehr zu Auslegung und Abmessungen auf unserer Seite zur Rohrbodenplattierung; zu plattierten Mänteln und Böden siehe Plattierung von Druckbehältern, zu Stumpfnähten in plattiertem Blech Wie man plattierte Bleche schweißt. Für ein Angebot senden Sie uns Grund- und Auflagewerkstoff, Dicken, Durchmesser und Menge über unsere Kontaktseite.
Häufig gestellte Fragen
Was ist Rohr-Rohrboden-Schweißen?
Das Verschweißen jedes Wärmetauscherrohrs mit dem Rohrboden durch eine Dicht- oder Festigkeitsnaht, meist kombiniert mit Einwalzen, damit die Verbindung dicht ist und – bei Festigkeitsnähten – Last trägt.
Welches Schweißverfahren wird für Rohr-Rohrboden-Nähte verwendet?
Überwiegend Orbital-WIG (GTAW), mit oder ohne Zusatzdraht. Hand-WIG wird für Reparaturen und kleine Wärmetauscher eingesetzt.
Wie dick muss die Auflage für das Einschweißen der Rohre sein?
Dick genug, um Naht und Wärmeeinflusszone sowie Plandrehen, Nuten und Bearbeitung aufzunehmen, sodass die Naht nie den Stahl-Grundwerkstoff erreicht. Shockwave liefert Auflagen von 1 bis 50 mm.
Können Titanrohre in einen titanplattierten Rohrboden geschweißt werden?
Ja. Titanrohre werden mit Titan-Zusatz unter vollständigem Inertgasschutz mit der Titanauflage verschweißt; Titan wird nie direkt mit dem Stahl verschweißt.
Was ist der Unterschied zwischen Dicht- und Festigkeitsnaht?
Eine Dichtnaht sorgt nur für Dichtheit und überlässt die Festigkeit der Walzverbindung. Eine Festigkeitsnaht ist auf die Rohrlast ausgelegt.
Verfasst von Joeri Hofstede, CEO von Shockwave Metalworking Technologies – Spezialisten für Vakuum-Sprengschweißen seit 1985.