La ASTM A578 (ASME SA-578) è la norma per il controllo a ultrasuoni a fascio diritto, a impulso-eco, di lamiere laminate in acciaio al carbonio e legato di spessore pari o superiore a 10 mm (3/8 in). Rileva le discontinuità interne parallele alla superficie – sfogliature e, nelle lamiere placcate, zone in cui il placcaggio non è legato – e definisce tre livelli di accettazione: A, B e C. Le specifiche ASME per lamiere placcate SA-263, SA-264 e SA-265 vi fanno riferimento per il controllo della giunzione, per questo quasi ogni ordine di lamiere placcate cita la A578.
Cosa copre la norma
- Metodo: ultrasuoni a fascio diritto (0°) a impulso-eco, a contatto o in immersione.
- Materiale: lamiere laminate in acciaio al carbonio e legato di 10 mm (3/8 in) e oltre.
- Cosa rileva: discontinuità parallele alle superfici di laminazione, come sfogliature o un’interfaccia di placcaggio non legata.
- Livello predefinito: si applica il livello B, salvo diverso accordo tra acquirente e produttore.
Apparecchiatura e scansione
Il trasduttore ha un diametro di 25 o 30 mm (1 o 1⅛ in) oppure è quadrato da 25 mm; sono ammessi sistemi phased array con apertura attiva equivalente. Si raccomanda una frequenza nominale di 2,25 MHz; per lamiere sotto i 20 mm possono servire 5 MHz. Lo strumento è regolato in modo che la prima eco di fondo di una zona sana arrivi al 50–90 % dello schermo.
| Opzione di scansione | Schema |
|---|---|
| Griglia | Linee continue perpendicolari a 225 mm (9 in) nominali |
| Passate trasversali | Passate continue parallele, trasversali all’asse principale della lamiera, ogni 100 mm (4 in) |
| Passate longitudinali | Passate continue parallele all’asse principale, ogni 75 mm (3 in) o meno |
| Bordi | Una passata aggiuntiva entro 50 mm (2 in) da tutti i bordi |
| Copertura 100 % | Requisito supplementare S1 – scansione continua dell’intera superficie |
Cosa si registra
- Ogni discontinuità che provoca una perdita completa dell’eco di fondo.
- Per lamiere da 20 mm (3/4 in) e oltre: ogni indicazione pari ad almeno il 50 % dell’eco di fondo iniziale accompagnata da una perdita del 50 % dell’eco di fondo.
- Quando su una linea della griglia si trova un’indicazione da registrare, si scansiona la zona circostante e se ne marca il contorno dove eco di fondo e indicazione hanno la stessa altezza.
Livelli di accettazione A, B e C
| Livello | Rifiutata quando | Uso tipico |
|---|---|---|
| A | Una perdita completa e continua dell’eco di fondo con indicazioni sullo stesso piano che non può essere racchiusa in un cerchio di 75 mm (3 in) o di metà spessore, il maggiore dei due | Qualità generale delle lamiere |
| B (predefinito) | Come il livello A e inoltre due o più discontinuità minori più vicine tra loro del diametro della maggiore | Predefinito se non si specifica un livello |
| C | Una perdita completa e continua dell’eco di fondo sullo stesso piano che non può essere racchiusa in un cerchio di 25 mm (1 in) | Applicazioni più critiche |
Il requisito supplementare S2 rende più severe le regole per le indicazioni ravvicinate, S4 richiede un certificato di conformità e S8 aggiunge la taratura su fori a fondo piatto per lamiere da 100 mm (4 in) e oltre.
La A578 e le lamiere placcate
Per le lamiere placcate la giunzione si valuta secondo la specifica della lamiera placcata. ASME SA-263 (acciai al cromo), SA-264 (inox e duplex) e SA-265 (leghe di nichel) richiedono il controllo a ultrasuoni delle lamiere da 10 mm e oltre con i metodi della A578 e definiscono le classi di qualità della giunzione:
| Classe di qualità | Massima zona non legata singola | Zona non legata totale |
|---|---|---|
| Classe 1 | 25 mm (1 in) nella dimensione maggiore | ≤ 1 % della superficie placcata |
| Classe 3 | 75 mm (3 in) nella dimensione maggiore | ≤ 3 % della superficie placcata |
| Classe 5 | 58 cm² (9 in²) | ≤ 5 % della superficie placcata |
Le lamiere placcate con metalli reattivi – titanio, zirconio, tantalio – rientrano nella ASME SB-898, che ha propri requisiti di ultrasuoni (vedi lamiera placcata in titanio). Indicate nell’ordine norma di controllo e classe, ad esempio «UT secondo SA-578, qualità della giunzione classe 1 secondo SA-264, copertura 100 %».
Come Shockwave controlla le lamiere placcate
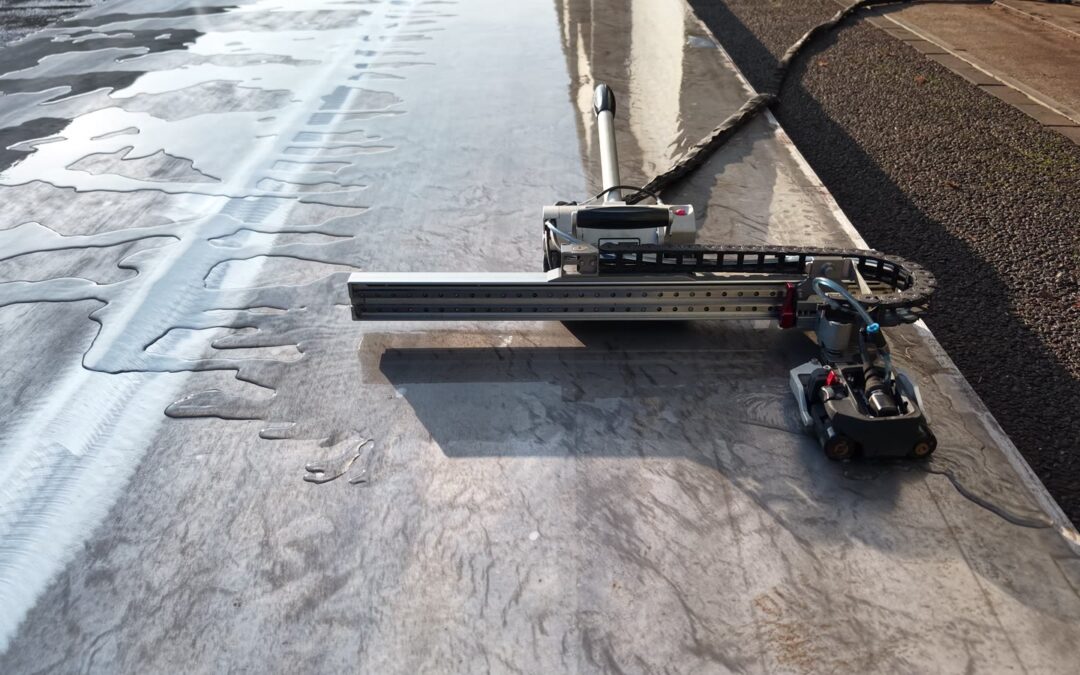
Ogni lamiera di produzione è controllata sul 100 % della superficie legata con ultrasuoni phased array automatizzati, indipendentemente dalla classe ordinata. Il controllo segue una procedura scritta Shockwave, qualificata secondo ASME Sezione V (articoli 5 e 23), con criteri di accettazione secondo ASTM A263, A264, A265, A578, B432 e B898, EN 10160, SEL 072 e le regole DNV e Lloyd’s Register per i giunti di transizione. La procedura è approvata da un esaminatore di livello 3 ISO 9712 / ASNT e i controlli sono eseguiti da personale certificato UT livello 2. I risultati sono riportati nel certificato di controllo e gli ispettori terzi sono benvenuti.
Vedi le nostre certificazioni e documenti, l’intera gamma di lamiere placcate, oppure inviate la vostra specifica tramite la pagina contatti.
Domande frequenti
Che cos’è la ASTM A578?
La ASTM A578 (ASME SA-578) è la norma per il controllo a ultrasuoni a fascio diritto, a impulso-eco, di lamiere laminate in acciaio al carbonio e legato da 10 mm e oltre. Rileva sfogliature e altre discontinuità parallele alla superficie e definisce i livelli di accettazione A, B e C.
Quali sono i livelli di accettazione della A578?
Il livello A rifiuta una perdita completa e continua dell’eco di fondo che non può essere racchiusa in un cerchio di 75 mm o di metà spessore; il livello B aggiunge una regola per le indicazioni ravvicinate ed è il predefinito; il livello C rifiuta qualsiasi zona simile più grande di un cerchio di 25 mm.
La A578 si usa per le lamiere placcate?
Sì. ASME SA-263, SA-264 e SA-265 richiedono il controllo a ultrasuoni delle lamiere placcate da 10 mm e oltre con i metodi della A578, valutando la giunzione secondo la classe di qualità 1, 3 o 5.
La A578 richiede una scansione al 100 %?
No. La norma prevede una griglia o passate parallele; la copertura al 100 % è il requisito supplementare S1. Shockwave controlla di serie il 100 % della superficie legata di ogni lamiera placcata.
Quale frequenza si usa per il controllo secondo A578?
Si raccomanda una frequenza nominale di 2,25 MHz; per lamiere sotto i 20 mm possono servire 5 MHz.
Scritto da Joeri Hofstede, CEO di Shockwave Metalworking Technologies — specialisti in saldatura per esplosione sotto vuoto dal 1985.